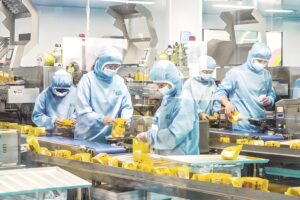
在不少食品工厂里,都出现过类似的场景:前道加工设备提速之后,后道包装反而成了瓶颈。速冻水饺车间里,三四个工人围着工作台折扣底盒;烘焙车间里,饼干出炉之后,从烤箱到发货口之间需要七八个人折盒、装盒、封盒;糖果礼盒车间想接下一个零售客户的新订单,包装工段却只能靠加班和临时工硬撑。前道产出与后道包装能力之间的落差,正以加班工资、延期交付和包装质量波动三种形式,持续消耗企业的利润。
走到这一步的企业大多已经明白:只改造某一个工位,解决不了根本问题。真正要回答的课题是——如何把折盒成型、产品集分组、装盒封盒到装箱码垛,整合成一条连续运转的后道自动化包装产线。本文面向正在考虑从人工或半自动包装向整线自动化升级的食品企业运营与采购负责人,介绍一条完整的食品后道包装线由哪些设备组成、各工位如何衔接、不同食品品类的配置差异,以及升级过程中的实施节奏与投资回报测算。
一、为什么要升级:行业数据与政策背景
从公开数据看,国内食品包装的自动化需求正处于持续放量阶段。根据中国包装联合会发布的行业运行数据,2024 年我国包装行业规模以上企业 19473 家,累计营业收入 20686.59 亿元,其中包装机械子行业营收约 1581 亿元。中国食品和包装机械工业协会统计显示,2024 年我国食品机械和包装机械工业总产值约 3250 亿元,同比增长 8.9%。国家统计局口径下,2024 年我国包装专用设备产量 163.25 万台,同比增长 24.5%——设备产量的高增长,从侧面反映出下游食品企业正在持续加大包装环节的自动化投入。 政策与标准层面,2026 年 9 月 2 日起,GB 14881-2025《食品安全国家标准 食品生产通用卫生规范》正式实施,代替执行了十余年的 2013 版。新版标准把危害分析与关键控制点(HACCP)要求写入正文,新增致敏物质管理与过程微生物监控条款,监管检查与体系审核的颗粒度明显变细。对食品企业而言,包装环节的标准化、数据化程度越高,应对审核与产品追溯的成本就越低。这也是近年来整线自动化升级明显提速的重要原因之一。
二、一条自动化后道包装线由哪些设备组成
一条完整的食品后道自动化包装线,通常由四个相互衔接的工位组成,覆盖从上游内包装出料到成箱发货之间的全部工序:
- 1. 折盒机 / 开盒机:从纸盒料仓中取料,把平板纸盒展开成型为立体的空盒,是整线的起点。
- 2. 产品输入与集分组工位:接收上游内包装线送来的密封产品,按每盒装量进行理料、计数和分组。
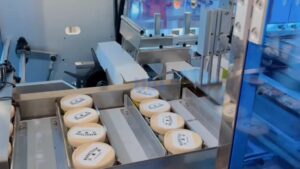
- 3. 装盒机:把分组好的产品推入成型纸盒,并按盒型完成插舌、喷胶或扣底封合,是整线的核心设备。
- 4. 装箱码垛工位:把封好的盒子装入外箱并码放,衔接仓储发货环节。
各工位之间由输送线衔接,产品与纸盒在转接点由传感器检测到位状态与位置是否正确,出现实际故障时停机报警,而不是带着缺陷继续生产。整线由中央人机界面(HMI)统一监控,实时显示各工位状态、当前节拍与报警信息。
三、各工位设备与常见节拍
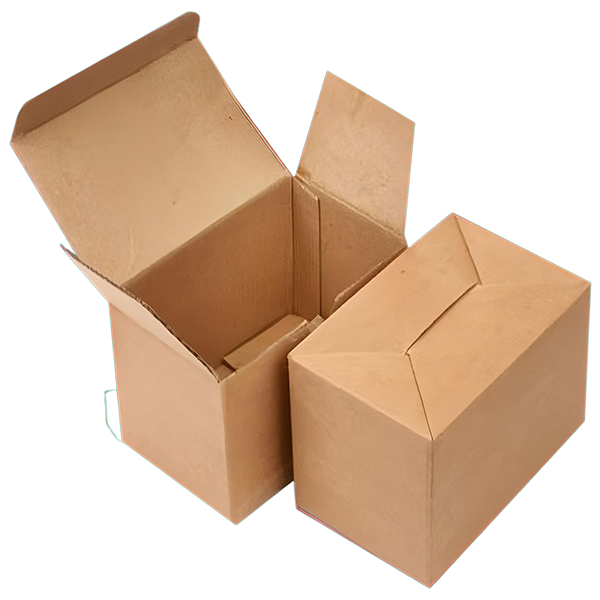
折盒机 / 开盒机是整线的入口。按盒型分,常见的有扣底盒、插舌盒、喷胶盒和天地盖四类。常见节拍方面,中小规格盒型多在每分钟 30—60 盒区间。
产品输入与集分组工位的设计取决于产品形态。
装盒机常见节拍多在每分钟 30—120 盒区间,视配置而定。
产能测算公式:所需节拍(盒/分钟)= 目标日产量 ÷ 班次数 ÷ 每班净生产小时数 ÷ 60
四、分行业配置差异
速冻食品:典型配置是扣底盒折盒机 + 扣底盒装盒机。
烘焙与休闲零食:典型配置是插舌盒或喷胶盒折盒机 + 对应装盒机。
礼盒与高端食品:整线通常由天地盖折盒机、半自动装载工位与封盒工位组成。
五、质量一致性与标准依据
整线自动化意味着:同一班次产出的每一箱货,质量特征都彼此接近。设备与盒型层面,可对照以下国家标准进行合规设计:GB 16798-2023《食品机械安全要求》、GB 14881-2025《食品安全国家标准》、GB 4806.8-2022《食品接触用纸和纸板材料及制品》等。
六、整线集成:分步加装还是一步到位
分步加装优点是投资分散,
整线一步到位优点是人工节省与产能提升从投产之日起叠加兑现。无论选择哪种路径,售前技术评审都应输出产线布局图、各工位节拍分析表,以及自动化前后的人工配置对比。
七、投资回报测算(保守口径)
人工成本口径:国内沿海地区包装普工的综合用工成本常见在每人每年 7 万—9 万元区间。
测算示例:某食品企业整线自动化后较原先减少约 6 人,年人工节省约 48 万元。设备投入在上述口径下测算,回收周期常见落在 1—2 年区间。
八、实施流程与周期
- 产品与盒型评审:初步适配分析。
- 寄样试机:实机测试。
- 布局方案设计:确认占地与对接。
- 制造与出厂验收:带料试车。
- 现场安装调试:1—2 周完成。
- 操作培训:现场实机培训。
常见问题
Q1:可以在现有产线上逐台加装设备吗? 可以。
Q2:一条整线大约需要多大场地? 30—50 平方米区间。
Q3:整线需要几名操作工? 每班 2—3 名。
Q4:多品规、多盒型换产方便吗? 十几分钟内完成。
Q5:回本周期大概多久? 1—2 年区间。
Q6:低温车间能用这类设备吗? 可以,需单独确认低温适应性。
Q7:老车间的电气与气源条件需要改造吗? 视设备功率需求而定。
Q8:培训与售后怎么安排? 合同约定为准。
如何启动您的食品包装产线升级
建议先做一次产品与盒型评审:把产品样品与纸盒样品寄到环联(广东环联智能包装集团)车间试机,我们会提供试机视频、产线布局建议与按贵司用工结构测算的投资回报分析,评审阶段不收取费用,也不构成采购义务。 环联位于广东东莞,成立于 2013 年,是国家高新技术企业,通过 ISO9001 质量管理体系认证,专注于折盒机、装盒机、套袋机、贴标机等自动化后道包装产线的定制。 欢迎通过官网 huanlianauto.com 在线咨询,或预约前往东莞工厂实地考察设备运行。


 18819113895


