冰淇淋装盒机选型指南:冷冻甜品二次包装的工序拆解、盒型匹配与产能测算
国内冷饮代工厂的旺季改造里,冰淇淋装盒机常常排在采购清单的前列。零售渠道要 4 杯一盒的杯装冰淇淋,旺季前把订单量翻一番,后道包装却还是几个人在冷库里手工分杯、装盒、封口。
忙起来数错杯、封口歪、纸盒受潮塌角,返工吃掉的是本就不宽裕的产能。招人难,招到的年轻工人在冷链环境里站久了动作变慢,节拍更上不去。
这一节先把冰淇淋装盒机在整条二次包装线里承担什么、怎么拆工序讲清楚,后面再谈盒型怎么配、产能怎么算、这笔账怎么算。
先看下游。据中国焙烤食品糖制品工业协会的公开数据,2025 年 1—7 月,全国冷冻饮品行业规模以上企业产量超过 170 万吨,同比增长 14.5%;营业收入 168 亿元,同比增长 12.7%;利润总额超过 13 亿元,同比增长 17.8%。量在涨,结构也在变——家庭装、多连杯、零售端定制盒型都在往上走,后道包装要同时应付 SKU 变多和批量变大。
再看包装行业本身。据中包联运行简报,2025 年 1—12 月全国包装行业规模以上企业 20230 家,累计完成营业收入 20546.27 亿元,同比下降 2.35%;累计利润总额 951.52 亿元,同比下降 1.69%;进出口总额 523.17 亿美元。下游需求在扩、上游成本在涨,中间这段包装工序要是还靠堆人扛,利润空间会被两头挤掉。
对做后道包装的车间负责人来说,这就落成两个具体问题:节拍能不能顶住旺季订单,以及每盒包装的人工和损耗能不能算得平。
理解这台设备,得先把"二次包装"这段工序拆开。杯装冰淇淋在灌装线上完成封口、贴标、进入速冻隧道之后,接下来的一段就是二次包装:把散杯分组成售卖单元,装进纸盒,封口、贴标,再装箱码垛。冰淇淋装盒机覆盖的是从分杯到封口这一段。
具体是五件事串成一条线。
分杯计数。把上游输送过来的散杯,按 4 杯、6 杯或客户指定的数量分组。人工分杯靠眼睛和小脑,疲劳之后数错是常见问题;自动分杯靠视觉定位加机械手或分道机构,节拍稳定,分组数量可通过视觉检测逐箱核对。视觉检测这一环的作用,是把"数错"从出货质量问题变成产线内部的报警问题。
开盒成型。纸盒从料仓被吸出、送入成型工位,插舌式盒型需要折舌成型,扣底式需要压底,天地盖需要折盖压合。
装盒推料。分组好的杯体由伺服推料机构送进成型后的纸盒,推送力度和行程要跟杯径、杯高匹配,力度过大会压变形杯体,过小则推不到位。
封口成型。插舌锁底靠纸盒自身结构;喷胶封口需要控制涂胶量与胶温;扣底式靠压底工位压合。
贴标装箱。盒面贴标完成后转入装箱码垛,和后道设备衔接。
有一个点对食品企业尤其关键:二次包装段处理的是已经封口的杯体,装盒机全程不接触产品内容物,接触面是食品级不锈钢面和需要定期清洗的机构表面。对验厂要求严的零售渠道来说,减少人员直接接触产品的环节,是能写进合规说明里的实打实一项。
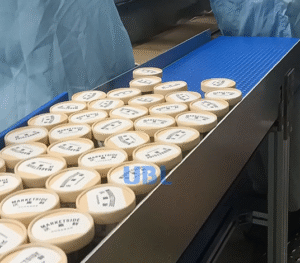
同样是冰淇淋装盒机,处理的形态不同,选型差别很大。冷饮装盒机的通用机型与这类冷链甜品产线的匹配点,主要体现在分杯机构与推料方式两处。
单杯零售装。一盒一杯,多见于便利店、精品超市渠道。盒型简单,节拍压力小,重点是封口平整度和外观一致性。
4 联杯、6 联杯家庭装。这是目前增长比较快的一档,也是分杯机构难度集中的形态——杯径小、单杯重量轻、数量多,分组逻辑和错杯检测都要跟上。家庭装对应的纸盒承重和底部结构要求也更高。
大容量分享装、桶装。单盒重量大,纸板挺度和底部结构是选型的门槛,冷链运输与堆码环节容易压塌,盒型和内衬需要一起设计。
甜筒、蛋筒等异形容器。这类产品本身能食用,形状不规则,机械手夹持方式、进盒角度都要单独设计,选型前务必提供实样做样机试验。
杯与配件组合装。杯加勺、加叉的多件组合,摆放位置和节拍都更复杂,换产时参数的改动项更多,视觉检测的识别逻辑也要跟着适配。
有一类要提前划清边界:如果产品走托盘加缠绕膜的裸卖路线,没有零售纸盒,也就不需要装盒机,选型前先把包装形态确认清楚,免得投了设备发现用不上。
纸盒结构的选择直接决定设备配置和单盒成本。插舌式盒型成本低、成型快,但依赖折痕挺度;扣底式抗压强、底部承托好,适合承重和堆码要求高的品类;天地盖适合质感要求高的零售端,成型难度和材料成本都要高一档;喷胶封口强度好,但要算上胶水成本和涂胶工序。不同盒型结构的差别,可以对照插舌盒与扣底盒:哪种纸盒结构更适合你的包装产线这篇展开看。
冷链环境对纸板有额外要求。低温下纸板挺度下降、吸湿后回软,容易出现折舌不到位、封口不实、堆码塌角。GB/T 25160-2022《包装 卡纸板折叠纸盒结构尺寸》适用于定量 200 g/m²—500 g/m² 卡纸板制成的折叠纸盒,纸板来料的挺度、厚度、含水率波动要作为验收项写进合同,而不是只盯克重。
常用的推算式:
所需节拍(盒/分钟)= 目标日产量 ÷ 班次数 ÷ 每班净生产小时数
关键是"每班净生产小时数"不能直接抄排班表时长。换型、清洁、休息、短暂停机都要扣掉,通常按排班时长打七折左右估算。这个净生产小时数一变,产能测算的结果就跟着变,这也是很多项目在设备到厂后才发现节拍不够用的原因。
举个例子:目标日产量 12 万盒,两班倒,每班净生产 7 小时,所需节拍约为 120000 ÷ 2 ÷ 7 ÷ 60 ≈ 143 盒/分钟。这个数字已经超出常规装盒机的经济区间,那就不是换设备能解决的问题,得回头调整班制、拆分产线,或者和客户重新谈批量与交期。测算的意义就是让这类问题在采购之前暴露。
冷链接口也要一起对。GB 31605-2020《食品安全国家标准 食品冷链物流卫生规范》规定,需冷冻的食品在运输、储存过程中温度不高于 -18℃,需冷藏的食品温度在 0℃—10℃;交接时需测量食品外箱表面温度或内包装表面温度并记录。纸箱外表面的干燥程度和箱体强度,直接关系到冷链交接环节的判定结果。
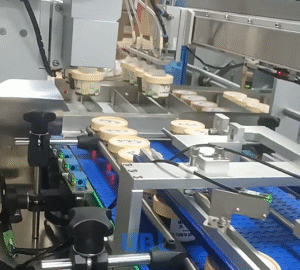
商超零售代工。SKU 多、批量小、渠道验厂要求高。配置上要留出多规格配方的换产余量,机械手夹持和分杯参数按 SKU 存配方调用,同时留好生产记录追溯的接口。
自有品牌与电商渠道。盒型定制多、外箱运输强度要求高,纸盒方案往往要配合喷胶封口或加强型扣底,并考虑盒面贴标与外箱信息同步。
冷饮批发与调拨。量大、盒型单一,节拍优先,倾向高节拍配置加喷胶封口,后端与装箱码垛联动。
团餐与餐饮小包装。规格杂、单批量小,更看重换产速度和一机多用的适配能力,冷饮装盒机在这类订单上更适合先做小批量试机。
包装一致性不取决于某一次调机,而取决于两件东西:纸盒来料的一致性,和设备参数的一致性。
纸板来料要控挺度、厚度、含水率和印刷套准,折叠纸盒的印制质量可参照 GB/T 34053.6-2017 的检验要求执行。设备侧要控分杯数量准确率、推料力度曲线、封口胶量或锁底压力。把这几项写成可测量的验收条款,比在验收会上凭观感判断可靠得多。
冷链作业环境还有一层容易被忽略的因素。GB/T 14440-93《低温作业分级》把工作地点平均气温等于或低于 5℃ 的作业界定为低温作业,冷库内的包装作业正落在这一范畴,作业人员的工作效率与身体负荷都会受到影响。自动化的收益因此不只体现在节拍数字上——把人员从低温工位上撤下来、转为巡检与质检岗,是这项改造容易被低估的一块价值。
标签环节也要与新版规则衔接。GB 7718-2025《食品安全国家标准 预包装食品标签通则》已于 2025 年 3 月 16 日发布、2027 年 3 月 16 日实施,过渡期内与现行 GB 7718-2011 并行。盒面标签的设计与数字标签的引入方案,建议在这个窗口期内一并考虑,避免包装改完了标签还得再动一次。
装盒机不是孤台设备。往上游对接灌装线和速冻隧道的输送段,往下游对接装箱、码垛,线体高度、缓冲段长度、杯体温度都要在图纸阶段对齐。车间环境上,冷库段与常温包装段分开布置,减少冷热交替带来的凝露——纸盒吸潮这一步,直接影响后道成型稳定性。
设计阶段就介入,比设备到厂再改省事得多。选型时提供杯型实样、纸盒来料和目标产量,做一轮样机试验,输出分组准确率、节拍稳定性、封口强度的实测数据;然后按协议做 FAT 验收,逐项对照。易损件清单要提前定:推料头、夹持胶垫、密封条、喷胶管、传感器,这些东西的供应周期往往比主机长。
关于整线怎么分段、上下游怎么衔接,可以对照食品包装产线升级:从折盒到装盒的一体化自动化方案里的分段思路;速冻食品那条线的冷链约束与盒型差异,见冷冻食品装盒机:速冻水饺、鱼片与预制菜二次包装自动化方案全解析。我司的装盒机产品参数与适配纸盒规格,可查装盒机产品页。
这类项目的账通常拆成三块:人工、产能、质量。
人工账。假设减少 3 个包装工位、每工位 2 人、两班倒、按每人每月综合成本 6000 元计,年节省人工约 3 × 2 × 2 × 12 × 6000 = 86.4 万元。这是示例口径,实际要按当地用工成本和岗位是否真的减编来算——产线缩了,人多半要转到质检、设备维护和出货复核,不会原地消失。
产能账。同一厂房面积、同一班次能多出多少箱,乘以单箱贡献毛利,再扣掉旺季限电、订单不足造成的闲置折损。
质量账。错数返工、纸盒破损、运输压塌、客户投诉赔付和索赔,这一块常年被漏算在设备报价之外。
把这三块加起来,再扣掉设备折旧、能耗、喷胶耗材、维护和备件成本,得出投资回报与回本周期。分摊到每个月看,每月的固定成本会因订单量摊薄而下降,这才是这条线值得投的依据。算投资回报之前,先把产能测算的输入确认清楚,账才有可靠的底。
设备选型、配型和参数确认,可发邮件至 sales@huanlianauto.com 沟通,也可以直接联系我司工程师。
Q1:同一台设备能换不同杯型吗?
能,但换产成本差别很大。杯径、杯高、每盒杯数、纸盒规格四项中,改动越多,机械调整量越大。选型阶段把规划期内的 SKU 范围一并给出来,比后续加装要省。
Q2:换一次型要多久?
常规调整在十几分钟到半小时区间,涉及机械手夹持与分杯参数重设的换产耗时会明显拉长。用配方调用、减少机械调整项,是压缩换产时间的关键设计点。
Q3:冷库里纸盒受潮结露怎么办?
从三处下手:纸板来料的含水率与存放环境、车间冷热分区、纸盒在输送段停留时间。设备侧的成型工位要留足够的负压与吹风,把湿气带走。
Q4:视觉和机械手在低温、凝露环境下可靠吗?
要结合实样验证。相机镜头起雾、产品表面凝露都会影响视觉检测的识别率,我司在样机试验阶段会把客户实际杯型和冷库工况条件纳入测试,出具实测数据。
Q5:怎么判断设备节拍够不够?
按本文的产能测算式倒推需求节拍,再和设备在实样条件下的稳定输出对比,两者要对得上。只看设备样本速度不看实样数据,判断容易偏。
Q6:安装需要什么现场条件?
电源与气源(喷胶型需要)、排水与清洗条件、设备检修空间、地面承重、输送线高度与上下游接口对齐。建议在签合同前做一次现场勘察。
Q7:验收看哪些指标?
建议至少覆盖:分组数量准确率、连续运行节拍稳定性、封口或锁底强度、纸盒成型合格率、换产耗时、异常停机频次。这些写成可量化的条款,比事后扯皮强。
如果你在评估冰淇淋装盒机,把这几项信息给到技术端,方案和报价才有依据:杯型与实样、纸盒展开图与来料材质、目标日产量与班次安排、是否需要喷胶封口与盒面贴标、冷库与常温车间的现场条件。信息给全之后,可以安排样机试机,用你的产品跑出实测节拍和准确率,再谈配置和报价。
冷冻甜品的二次包装正在从"旺季临时加人"转向"按单班产能配置设备",这条路的账是能算平的。
热门资讯

2025.11.12
2026.11.12
2026.10.17


 18819113895


