酱料包装线怎么配:玻璃瓶贴标、装箱与码垛的工序拆解
酱料包装线要不要上自动化,很多企业不是在产能规划会上定的,而是在旺季招工招不满的那几天定下来的。辣椒酱车间的场景很典型:灌装、旋盖之后,一排人坐在工位前贴标、套封口膜、装纸箱、码托盘,一条线占掉八九个人。订单一平稳,这套人马勉强够用;一到中秋、春节前的备货期,人招不到、临时工上手慢,标签贴歪、瓶子磕碰、箱内数量点错,问题集中冒出来。
这篇文章按工序把酱料包装线拆开:理瓶、贴标、封口、喷码、装箱、封箱、码垛,每段设备做什么、玻璃瓶带来哪些约束、产能怎么算、换型要多久、投入怎么回收,给评估后道自动化的调味品企业一份开会可用的底稿。
中国调味品协会《中国调味品著名品牌企业100强2024年度数据报告》显示:2024 年入围百强企业生产总量 1645.7 万吨,同比增长 3.0%;销售收入 1360.3 亿元,同比增长 3.9%;净利润同比增长 8%。产销均增,但增速是近年低位。
更值得包装环节关注的是细分品类。酱类入围 35 家,收入 90.1 亿元,产量 94.7 万吨,单位产量收入 9511 元/吨,每吨单价首次落到 1 万元以内。复合调味料入围 46 家,收入 224.2 亿元,同比增长 10.3%,产量 129.6 万吨,同比增长 8.6%。
两组数据放在一起:走量的酱类单吨卖价在降,原料和渠道费用降不下来,包装人工就成了少数还能压缩的部分;复合调味料 SKU 多、瓶型杂、换型频繁,对设备柔性要求更高。诉求不同,配置思路也不该一样。
质量端基础不差:市场监管总局 2024 年第三季度食品安全监督抽检数据显示,调味品不合格率 1.52%,低于总体食品的 2.95%。但标签标识、密封性、微生物这些抽检项,恰好都落在后道包装这一段——包装线不只是省人的问题,还连着出厂合规。
灌装和旋盖属于前道,本文从旋盖后的瓶子进入后道讲起,一条酱料包装线通常包含七段:
1. 理瓶与上瓶。 灌装机出来的瓶子常带酱渍和水汽,输送中还会倒瓶。理瓶段把瓶子按固定间距、朝向送进贴标工位,同时挑出倒瓶、缺瓶、卡瓶。这是整条线的节拍起点,上瓶不稳,后面都在等瓶。
2. 贴标。 圆瓶多用滚贴,精度受瓶身圆度影响;方瓶和异形瓶用平面贴标。难点是瓶身油渍,贴标前要配吹干或擦拭工位,标签材料也要耐油。机型差异可参考 贴标机系列。
3. 封口。 防盗盖由旋盖机完成;瓶口封膜或热缩帽要封口机加热封切。含油产品封膜前瓶口要擦净,否则油渍夹在膜下会渗漏。
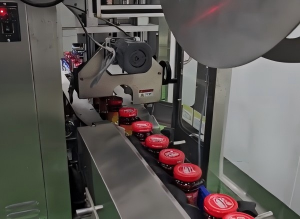
4. 喷码。 日期、批号喷在瓶盖或瓶身,瓶子定位偏 2 毫米,喷码就可能压到标签图案上。
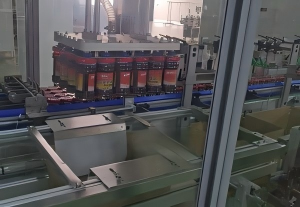
5. 装箱。 玻璃瓶重、易碎,通常用抓取式:伺服机械手带柔性夹爪,按瓶型设定夹持力,按阵列放进纸箱。夹持力要按瓶重和瓶径实测。
6. 封箱。 折盖、胶带封合或热熔胶封口,决定箱体强度与整托堆码稳定性。
7. 码垛。 按箱型、托盘规格和层数编排垛型。人工码垛的疲劳点在班末,整托重心一偏,运输途中就会倒垛。
七段里真正决定产能的往往不是速度参数,而是瓶子的通过稳定性。
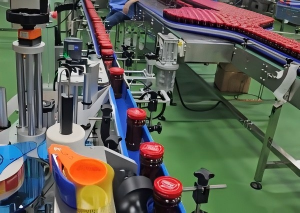
做酱料包装线,设备选型的很多取舍都绕不开玻璃瓶。
重量与圆度。 一瓶 280 克的辣椒酱连瓶带盖接近 500 克,抓取式装箱的夹持力要按这个重量校准:设大了碎瓶,设小了掉瓶。玻璃瓶又是吹制成型,同批次瓶身直径也会有零点几毫米的波动,滚贴式贴标的接缝错位往往不是设备不稳,而是换了一批瓶子。
瓶身残留物。 灌装溢出的酱汁、旋盖时的油污会在瓶身留下一层膜,贴标前不处理,标签粘不牢,运输途中翘边。这条比设备参数更容易被忽略。
破瓶的连锁反应。 一只瓶子在装箱工位碎了,玻璃渣落在夹爪、导轨、输送带上,清理不彻底会划伤后续瓶子。线上要有碎瓶检测和快拆清理通道,不能靠停机大扫除。
标称速度是在标准瓶、连续运行条件下测出来的,实际产能要按自家瓶子的圆度、重量和洁净度打折。
酱料包装线的产能测算,建议从目标日产量倒推,而不是从样本上的速度数字正推。
所需节拍(瓶/分钟)= 目标日产量 ÷ 班次数 ÷ 每班净生产小时数 ÷ 60
净生产小时要扣掉换型、清洗、交接班、休息和短暂停机。玻璃瓶线的清洗比纸盒线费时,含油产品的输送带和夹爪每班都要擦洗,不能按理论 8 小时算。
举例:日产 8 万瓶,两班,每班净生产 7 小时:80000 ÷ 2 ÷ 7 ÷ 60 ≈ 95 瓶/分钟。按这个节拍选一条额定 100—120 瓶/分钟的后道线,留 10%—15% 余量。余量太少,前道灌装机一波动就堵瓶;余量太多,投资浪费,低速运行时贴标精度反而不好调。
后道的节拍不能只看平均值,要看前道灌装机的输出波动。灌装机是间歇式还是连续式、缓冲段能存多少瓶,决定后道要不要做变速跟随。
辣椒酱、豆瓣酱。 含油、黏度高、玻璃瓶为主,封口以瓶口封膜加防盗盖为主。贴标选耐油材料并配吹干工位;装箱用抓取式,夹爪按瓶重校准。规格相对集中,重点在稳定和易清洗。
番茄酱。 酸度高、易挂壁,玻璃瓶和马口铁罐都有。挂壁会让瓶身外观不一致,贴标位置要按瓶身实际轮廓做视觉定位,不能只靠机械挡块。
复合调味酱。 SKU 多、瓶型杂、批量小,换型频次高。选线要把换型时间当核心指标:瓶型、标签、箱型切换能不能在 30 分钟内完成,参数能不能存进 HMI 一键调取。换型慢的线,在这种产品结构下会被拖垮。
礼盒装、组合装。 除瓶装线外,还要接装盒机做礼盒成型与装盒,再进入装箱码垛。盒型精度要求高,装盒机的推料与折舌动作要按盒型单独调,可参考 装盒机系列。
小包装调料包。 不走玻璃瓶线,属另一套逻辑。
GB 14881-2025《食品安全国家标准 食品生产通用卫生规范》于 2025 年 9 月 2 日发布、2026 年 9 月 2 日实施,替代 2013 版。新版新增 HACCP 体系应用,强化致敏物质管理,细化清洁、准清洁、一般作业区的分区要求,收紧了台账与追溯。
落到设备上主要是四条:接触面用 304 不锈钢;结构避免积料死角,输送带与接液盘可快拆;灌装后的瓶子已属裸露食品接触状态,后道设备应布置在清洁或准清洁作业区,与纸箱暂存区物理分隔;设备能输出运行、报警与产量记录,便于做批记录。
玻璃容器受 GB 4806.5-2016《食品安全国家标准 玻璃制品》约束,铅、镉、砷、锑迁移量有明确限值。这条约束瓶子采购,但设备选型要确认夹爪和导轨不会划伤瓶身——划伤会改变迁移测试的接触面积,出口订单常被追问。
标签端变化更大。GB 7718-2025《食品安全国家标准 预包装食品标签通则》于 2025 年 3 月 16 日发布、2027 年 3 月 16 日实施,保质期改为标示到期日,致敏物质强制标示。未来一两年多数酱料产品标签要改版:贴标机只能存一两组参数的,每次改版都要重新调机;支持多组配方存储、能对接打印贴标的机型,换版成本低很多。
集成。 酱料企业做后道自动化,多数是在现有灌装线后面接一段,不是新建车间。要确认三件事:灌装机出口与后道进瓶高度是否一致;电气接口能否互锁(前道停、后道停,避免瓶子堆积);缓冲段能存多少瓶,够不够撑过一次短停机。这些要在售前技术评审阶段用现场实测数据确认。
换型。 同瓶型内换标签尺寸,调导向和参数,十几分钟;换瓶型要换星轮、护栏、夹爪,常见 20—30 分钟;换箱型还要调装箱阵列和封箱尺寸。一天换三次规格的话,换型时间要当成产能的一部分来算。
站内 食品包装产线升级 讲的是纸盒产品从折盒到装盒的整线集成,工序不同,但节拍匹配和缓冲段设计相通。
酱料包装线的投资额跨度很大,取决于从哪一段开始接、要不要码垛机器人、瓶型复杂度。这里只算后道段(贴标、封口、装箱、封箱、码垛)。
人工侧。 日产能 8 万瓶的玻璃瓶线,人工配置通常在 8—12 人/班(贴标 2 人、套膜封口 2 人、装箱 3 人、封箱码垛 3 人)。自动化后保留 2 人:质检位 1 人、巡线 1 人。按两班算,减少 12—20 个岗位。
成本侧。 按普工月综合用工成本 6500 元测算(含社保、食宿、加班,各地差异较大,仅作假设),减少 12 人一年约省 93.6 万元。
投入侧。 后道段设备投入按 90 万—160 万元估算(不含前道灌装旋盖),对应回收期约 12—21 个月。
测算里没有计入的两项会缩短回收期:破瓶率下降减少的物料损耗,以及标签歪斜、箱内数量错误带来的返工与客诉。反过来,产品规格特别杂、换型极频繁的,实际回收期会比测算值长,评估时要如实计入。同类产线的人工替代效果,可参考站内 榴莲产线从 8 人精简至 2 人 的改造记录,品类不同,但减人结构和工位划分可以对照。
玻璃瓶上自动线,破瓶率会不会比人工更高?
取决于夹爪和输送设计。人工装箱靠手随时调整力度,机械手靠设定的夹持力和缓冲行程。按瓶重、瓶径实测校准后,正常生产中的破瓶主要来自前道带入的隐性裂纹瓶,而非夹取动作。线上配碎瓶检测和快拆清理通道,单次破瓶可在几十秒内处理完。
一条酱料包装线要几个人?
后道段全自动配置通常保留 2 人:质检位 1 人、巡线 1 人。如果封箱后仍靠人工码垛,则再加 1—2 人。具体人数与线体长度、是否含码垛机器人有关,以产线方案确认为准。
换一次瓶型要多久?
同瓶型内的标签尺寸调整,十几分钟;换瓶型需要更换星轮、护栏、夹爪,常见在 20—30 分钟;同时换箱型还要调装箱阵列与封箱尺寸,时间另计。参数可以存进 HMI 配方,换型时调取,减少重复调试。
瓶身沾了酱渍,标签贴不牢怎么办?
在贴标前加吹干或擦拭工位,同时把标签材料换成耐油的。如果酱渍来自灌装溢料,要先解决灌装嘴的滴漏,否则后道再怎么处理都是治标。
设备材质和清洗怎么满足 GB 14881-2025?
接触面用 304 不锈钢,结构避免积料死角,输送带和接液盘可快拆,设备布置在清洁或准清洁作业区。新版标准收紧了台账与追溯,设备能输出运行与报警记录,做批记录会省事。
能不能先试机再买?
可以。把空瓶、瓶盖、标签样张、纸箱样品寄到厂内,工程团队在对应机型上跑测试循环,提供贴标精度、封口质量、装箱节拍和破瓶情况的视频记录。测试不收费,不需要采购承诺;也欢迎到厂现场看机。
酱料包装线不是买回来就能跑的设备组合,更像是在现有灌装线后面接一条与瓶型、箱型、场地咬合的后道段。改造顺序看瓶颈:卡在贴标和套膜,先上贴标封口段;卡在装箱码垛的人力,就先上装箱码垛段。分段上、分段验,比推倒重来风险小,投入也更容易分批消化。
我司(广东环联智能包装集团)做酱料、调味品后道包装线,涵盖贴标、封口、装箱、封箱、码垛,也做与前道灌装线的对接,整线配置可参考 自动包装产线。手上有正在评估的瓶型和产量,可以把空瓶、标签样张和纸箱寄过来,先跑一轮试机,看过实际节拍再谈配置。
热门资讯

2025.11.12
2026.11.16
2026.11.12


 18819113895


